समाचार

बोल्ट निर्माण प्रक्रिया

2026-06-16

बोल्टइन्हें साधारण कार्बन स्टील बोल्ट, उच्च शक्ति वाले बोल्ट (ग्रेड 8.8, 10.9 और 12.9) और स्टेनलेस स्टील बोल्ट में वर्गीकृत किया गया है। जबकि बुनियादी विनिर्माण प्रक्रियाएं काफी हद तक समान हैं, उच्च शक्ति वाले बोल्टों को अतिरिक्त ताप उपचार चरण की आवश्यकता होती है, जबकि स्टेनलेस स्टील बोल्ट पिकलिंग और निष्क्रियता से गुजरते हैं। 

I. आने वाले कच्चे माल का निरीक्षण

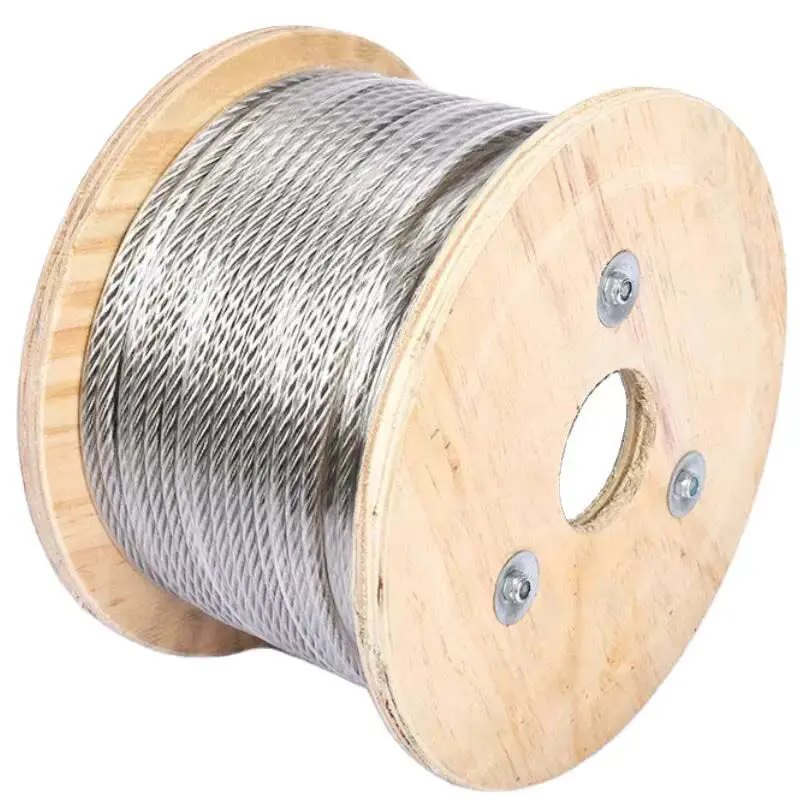
कच्चा माल: वायर रॉड (कुंडलित स्टील); सामग्री ग्रेड में Q235, 45#, 40Cr, 35CrMo और 304/316 स्टेनलेस स्टील शामिल हैं।

दृश्य निरीक्षण: दरारें, जंग, या सतह के प्रदूषण की जाँच करें।

भौतिक रासायनिक परीक्षण: सामग्री वर्णक्रमीय विश्लेषण, तन्य शक्ति और कठोरता।

आयामी सत्यापन: सुनिश्चित करें कि तार का व्यास बोल्ट रिक्त विनिर्देशों को पूरा करता है।


द्वितीय. तार खींचना (कोल्ड ड्राइंग)

प्रारंभिक वायर रॉड व्यास बड़ा है और इसे मानक रिक्त व्यास तक खींचा जाना चाहिए।

अचार बनाना: सतह के पैमाने और जंग को हटाने के लिए हाइड्रोक्लोरिक एसिड का विसर्जन।

तटस्थीकरण, पानी से धोना और फॉस्फेटिंग: सतह पर एक चिकनाई वाली फॉस्फेट फिल्म का निर्माण।

सैपोनिफिकेशन: ठंड से होने वाली बीमारियों पर घिसाव को कम करने के लिए चिकनाई वाले पाउडर का प्रयोग।

कोल्ड ड्राइंग: तार के व्यास को लक्ष्य प्रसंस्करण आकार तक कम करने के लिए एकाधिक ड्राइंग पास।

कॉइलिंग: तार को कॉइल्स में लपेटा जाता है, जो कोल्ड हेडिंग के लिए तैयार होता है।


तृतीय. कोल्ड हेडिंग (मुख्य प्रक्रिया: एक ऑपरेशन में बोल्ट हेड और शैंक ब्लैंक बनाना)

मल्टी-स्टेशन कोल्ड-हेडिंग मशीन का उपयोग करता है; निर्माण कमरे के तापमान (कोई हीटिंग नहीं) पर एक्सट्रूज़न के माध्यम से होता है।

फीडिंग और कटिंग: वायर स्टॉक को आवश्यक कुल बोल्ट लंबाई में काटा जाता है।

पहला पंच (प्री-हेडिंग): सिर का आकार बनाने के लिए प्रारंभिक एक्सट्रूज़न।

दूसरा पंच (अंतिम शीर्षक): हेक्स हेड, राउंड हेड या पैन हेड बनाता है; साथ ही टांग के व्यास को कम करता है और चम्फर बनाता है।

इजेक्शन: एक स्मूथ-शैंक बोल्ट ब्लैंक (अनथ्रेडेड) तैयार करता है।

दोष नियंत्रण: सिर के फटने, ऑफ-सेंटर हेड, असंगत टांग की लंबाई और गड़गड़ाहट की जांच करता है।


चतुर्थ. थ्रेड रोलिंग (थ्रेड प्रोसेसिंग)

थ्रेड रोलिंग (उच्च परिशुद्धता, उच्च शक्ति वाले बोल्ट के लिए) बनाम फ्लैट-डाई थ्रेड रोलिंग (मानक बोल्ट के लिए) द्वारा प्रतिष्ठित।

खाली लोडिंग, पोजिशनिंग और क्लैम्पिंग।

मानक बाहरी धागों को टांग पर बाहर निकालने के लिए दो थ्रेड-रोलिंग डाई एक-दूसरे के विरुद्ध घूमते हैं।

थ्रेड गेज निरीक्षण (गो/नो-गो): थ्रेड फिट सटीकता सुनिश्चित करता है।

डिबुरिंग: धागे के किनारों से गड़गड़ाहट को हटाना।


वी. हीट ट्रीटमेंट (केवल उच्च शक्ति के लिए आवश्यकबोल्ट, ग्रेड 4.8 और ऊपर; मानक ग्रेड 4.8 बोल्ट के लिए वैकल्पिक)

उद्देश्य: ताकत, कठोरता और कठोरता को बढ़ाना, हासिल करना... 8.8/10.9/12.9 ताकत ग्रेड

1. शमन

मेश-बेल्ट भट्ठी में 800-900°C तक गर्म किया जाता है, इसके बाद कठोरता बढ़ाने के लिए तेल को तेजी से ठंडा किया जाता है।

2. तड़का लगाना

आंतरिक शमन तनाव को दूर करने और भंगुर फ्रैक्चर को रोकने के लिए मध्यम तापमान पर दोबारा गरम किया गया और रखा गया।

3. शीतलन एवं निर्वहन

गर्मी उपचार के बाद कठोरता और सूक्ष्म संरचना का निरीक्षण; गैर-अनुरूप भागों पर दोबारा काम किया जाता है।


VI. भूतल उपचार (संक्षारण/जंग संरक्षण; आवश्यकताओं के आधार पर चयनित प्रक्रिया)

1. इलेक्ट्रो-गैल्वनाइजिंग (मानक बोल्ट)

डीग्रीज़िंग → पिकलिंग → एक्टिवेशन → जिंक प्लेटिंग → पैसिवेशन (नीला-सफ़ेद, इंद्रधनुषी, काला) → सीलिंग

लाभ: कम लागत; नुकसान: उच्च तापमान पर हाइड्रोजन उत्सर्जन के प्रति संवेदनशील; उच्च शक्ति वाले 10.9/12.9 बोल्ट के लिए इलेक्ट्रो-गैल्वनाइजिंग निषिद्ध है।

2. हॉट-डिप गैल्वनाइजिंग (पावर उद्योग और हेवी-ड्यूटी आउटडोर बोल्ट)

अचार बनाना और फ्लक्स करना → उच्च तापमान जिंक डिपिंग; मोटी कोटिंग, उत्कृष्ट संक्षारण प्रतिरोध; थ्रेड्स को प्रक्रिया के बाद की सफाई की आवश्यकता होती है।

3. डैक्रोमेट/जियोमेट (उच्च शक्ति वाले बोल्ट के लिए)

कोई हाइड्रोजन उत्सर्जन नहीं; गैल्वनाइजिंग की तुलना में बेहतर जंग प्रतिरोध; नमक स्प्रे प्रतिरोधी; नई ऊर्जा और ऑटोमोटिव उच्च-शक्ति घटकों के लिए मुख्यधारा की पसंद।

4. काला करना/नीला करना (कम लागत वाले इनडोर बोल्ट)

क्षारीय ऑक्सीकरण; केवल अल्पकालिक जंग संरक्षण; कोई कोटिंग परत नहीं.

5. स्टेनलेस स्टील विशिष्ट: अचार बनाना और पारित करना

प्रसंस्करण पैमाने/ऑक्साइड को हटाता है; स्टेनलेस स्टील के जंग प्रतिरोध को बढ़ाता है।


सातवीं. पूर्ण निरीक्षण एवं छँटाई

दृश्य निरीक्षण (100%): दरारें, डेंट, गड़गड़ाहट, कोटिंग का छिलना।

आयामी निरीक्षण: कुल लंबाई, फ्लैटों में हेक्स चौड़ाई, मोटाई, धागे का बाहरी व्यास।

यांत्रिक स्पॉट जांच: तन्य शक्ति, उपज शक्ति, कठोरता, टोक़ परीक्षण।

ऑप्टिकल सॉर्टिंग मशीन: दोषपूर्ण भागों को हटाने के लिए स्वचालित सॉर्टिंग।

आठवीं. हाइड्रोजन रिलीफ बेकिंग (गैल्वनाइज्ड उच्च शक्ति वाले बोल्ट के लिए अनिवार्य)

हाइड्रोजन उत्सर्जन को खत्म करने और तनाव-प्रेरित फ्रैक्चर को रोकने के लिए प्लेटिंग के 24 घंटों के भीतर 2-4 घंटों के लिए 200-230 डिग्री सेल्सियस पर बेक किया गया।


नौवीं. पैकेजिंग एवं भण्डारण

विशिष्टता और ग्रेड द्वारा पैक किया गया; लेबल (विनिर्देश, शक्ति, सामग्री, बैच संख्या)। नमी-प्रूफ पैकेजिंग; भंडारण और शिपमेंट।


संबंधित समाचार
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति